Cách uốn sắt đúng góc, hạn chế sai lệch và biến dạng
Khi gia công sắt thép bằng máy uốn, vấn đề thường gặp không hẳn là máy không đủ lực mà là góc uốn thực tế bị lệch so với yêu cầu. Có trường hợp đặt 90 độ nhưng sau khi nhả lực, thanh sắt đàn hồi trở lại khiến góc không còn chính xác. Nếu gia công hàng loạt, sai số nhỏ ở mỗi sản phẩm cũng có thể ảnh hưởng đến chất lượng cả lô.
Vì vậy, ngoài lựa chọn thiết bị phù hợp, người vận hành cần biết cách chỉnh góc máy uốn sắt và kiểm tra sản phẩm mẫu trước khi tiến hành uốn số lượng lớn.
Vì sao sắt uốn xong thường bị sai góc?
Có khá nhiều nguyên nhân khiến góc uốn thực tế khác với thông số mong muốn:
- Chốt uốn hoặc bàn uốn được bố trí chưa phù hợp.
- Cài đặt góc chưa chính xác.
- Đường kính và đặc tính của thép thay đổi.
- Thanh thép không được đặt đúng vị trí.
- Thép có độ đàn hồi và hồi góc sau khi ngừng tác động lực.
- Máy hoặc các chi tiết cơ khí đã bị mòn.
- Người vận hành chưa chạy thử trước khi uốn hàng loạt.
Trong đó, hiện tượng đàn hồi của vật liệu là yếu tố cần đặc biệt chú ý. Sau khi lực uốn được loại bỏ, thép có thể hồi lại một mức nhất định nên góc cuối cùng không hoàn toàn giống góc máy vừa tác động.
Cách chỉnh góc máy uốn sắt trước khi làm việc
Tùy thiết kế từng máy, cơ chế điều chỉnh góc có thể khác nhau. Tuy nhiên, nguyên tắc chung là cần xác định góc yêu cầu, thiết lập vị trí uốn rồi chạy thử trước.
Bước 1: Xác định góc cần uốn
Trước tiên cần xác định rõ yêu cầu của chi tiết, chẳng hạn 45 độ, 90 độ hay một góc cụ thể khác.
Nếu gia công theo bản vẽ, nên kiểm tra kích thước và vị trí điểm uốn trước khi đưa thanh thép lên bàn máy. Việc đánh dấu trước cũng giúp hạn chế tình trạng uốn đúng góc nhưng sai vị trí.
Bước 2: Chọn chốt uốn phù hợp
Chốt uốn cần tương thích với kích thước thanh thép. Chọn chốt không phù hợp có thể khiến bán kính uốn không đạt yêu cầu hoặc làm thép bị ép quá mạnh tại một điểm.
Đặc biệt với thép có đường kính lớn, không nên sử dụng cách bố trí dành cho thép nhỏ rồi cố tăng lực để uốn.
Bước 3: Cài đặt góc trên máy
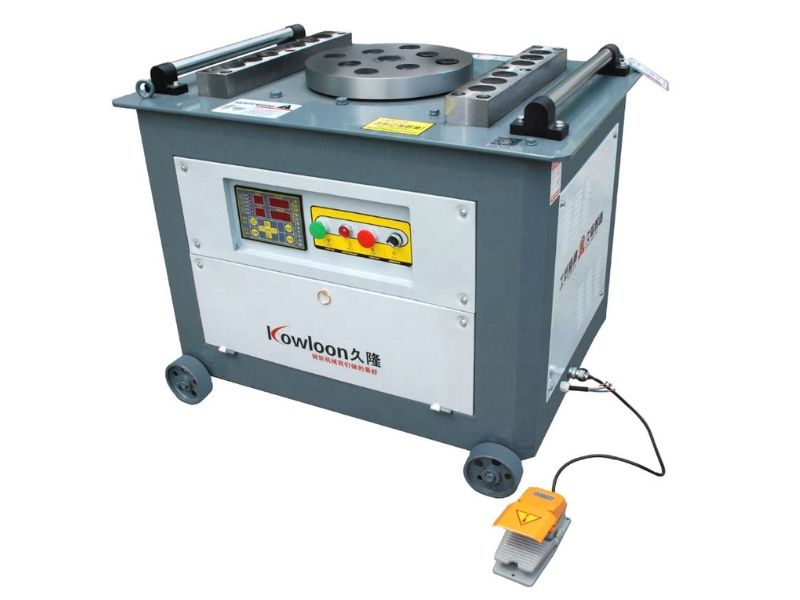
Tiến hành thiết lập góc theo cơ cấu điều chỉnh của từng model. Với máy uốn tự động, người vận hành có thể cài đặt góc trước khi khởi động chu trình.
Không nên bắt đầu ngay bằng cả lô thép. Hãy lấy một thanh có cùng quy cách để chạy thử trước.
Bước 4: Uốn thử và đo lại góc thực tế
Đây là bước quan trọng trong cách uốn sắt đúng góc nhưng khá dễ bị bỏ qua.
Sau lần uốn đầu tiên, dùng dụng cụ đo góc để kiểm tra thành phẩm. Nếu góc thực tế bị thiếu hoặc vượt yêu cầu, cần điều chỉnh lại thông số trên máy.
Ví dụ, mục tiêu là 90 độ nhưng thanh thép hồi lại sau khi uốn, người vận hành có thể cần hiệu chỉnh góc tác động để bù phần đàn hồi. Mức bù cụ thể không nên áp dụng cố định cho mọi trường hợp mà cần căn cứ vào loại thép, đường kính và kết quả uốn thử.
Làm thế nào hạn chế sắt bị móp, biến dạng?
Uốn đúng góc nhưng thanh thép bị móp hoặc biến dạng vẫn chưa đạt yêu cầu. Để hạn chế tình trạng này, cần chú ý:
- Không uốn thép vượt quá khả năng của máy.
- Sử dụng chốt và bán kính uốn phù hợp.
- Đặt thanh thép ổn định trước khi khởi động.
- Không để thép bị lệch hoặc nghiêng trên bàn uốn.
- Tránh tác động lực quá đột ngột nếu thiết bị cho phép điều chỉnh.
- Kiểm tra chốt, mâm uốn và các chi tiết thường xuyên chịu lực.
- Không tiếp tục vận hành nếu máy xuất hiện rung, tiếng động bất thường.
Nếu cùng một loại thép cần uốn số lượng lớn, nên hoàn thiện một mẫu chuẩn trước. Sau khi xác nhận góc và kích thước đạt yêu cầu mới giữ nguyên thiết lập để gia công hàng loạt.
Máy uốn sắt chủ yếu phục vụ gia công cốt thép, trong khi quá trình thi công công trình còn có nhiều công đoạn khác. Khi hoàn thiện nền, máy xoa mặt bê tông được sử dụng để hỗ trợ xoa và làm phẳng bề mặt bê tông mới.
Vì sao cùng cài một góc nhưng thành phẩm vẫn khác nhau?
Nếu đã thiết lập máy giống nhau nhưng các thanh sau khi uốn vẫn có sai số, nên kiểm tra lại vật liệu và thiết bị.
Đường kính thực tế, độ cứng của thép hoặc vị trí đặt thanh có thể không hoàn toàn giống nhau. Ngoài ra, chốt uốn bị mòn hoặc cơ cấu truyền động có độ rơ cũng ảnh hưởng đến độ chính xác.
Vì vậy, tại các xưởng gia công số lượng lớn nên kiểm tra mẫu định kỳ thay vì chỉ kiểm tra sản phẩm đầu tiên rồi sử dụng một thiết lập trong suốt quá trình.
Ở giai đoạn xử lý nền sau đó, máy mài nền bê tông có thể được dùng để mài phẳng, loại bỏ các điểm gồ ghề hoặc chuẩn bị bề mặt cho công đoạn hoàn thiện tiếp theo.
Kinh nghiệm để uốn sắt chính xác hơn
Về cơ bản, cách chỉnh góc máy uốn sắt hiệu quả không nằm ở việc cài đúng một con số rồi uốn ngay hàng loạt. Quy trình hợp lý hơn là cài góc → uốn thử → đo thành phẩm → hiệu chỉnh → uốn hàng loạt → kiểm tra định kỳ.
Bên cạnh kỹ thuật vận hành, lựa chọn máy có khả năng uốn phù hợp với đường kính thép và nhu cầu gia công cũng rất quan trọng. THB Việt Nam hiện cung cấp nhiều dòng máy uốn sắt, máy uốn đai và thiết bị xây dựng phục vụ công trường, xưởng gia công. Khi chọn máy, nên căn cứ vào loại thép, đường kính thường sử dụng, nguồn điện và khối lượng công việc thực tế.